电话/微信19914754015
电话/微信19914754015


选厂能耗大头在磨矿,球磨机电耗占选厂总电耗的一半以上,钢球和衬板消耗也集中在磨矿
能耗优化的核心不是换高效电机,是让磨矿分级回路在最佳状态下运行,减少无效研磨
电耗和钢耗是一体两面,磨矿效率高了,电耗降了,钢耗也跟着降
铜矿处理系统的能耗,主要是电耗和钢耗。电耗里,球磨机占大头,破碎机、浮选机、泵类、风机各占一部分。钢耗里,球磨机钢球和衬板占大头,破碎机衬板、渣浆泵过流件也占一部分。很多选厂想降能耗,第一反应是换高效电机、上变频器。这些措施有用,但空间有限。铜矿处理系统能耗优化解决方案要解决的,是从磨矿分级回路入手,让磨矿在最佳状态下运行,从根子上降电耗和钢耗。
先把能耗构成搞清楚,才知道从哪里下手。
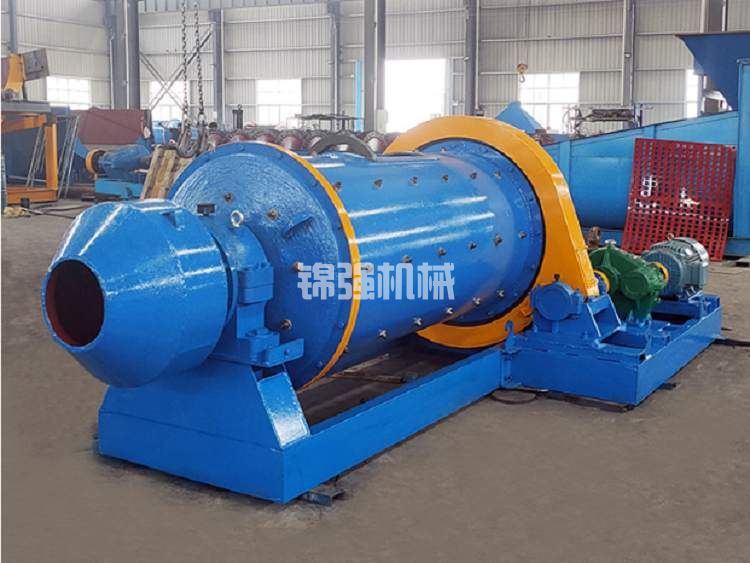
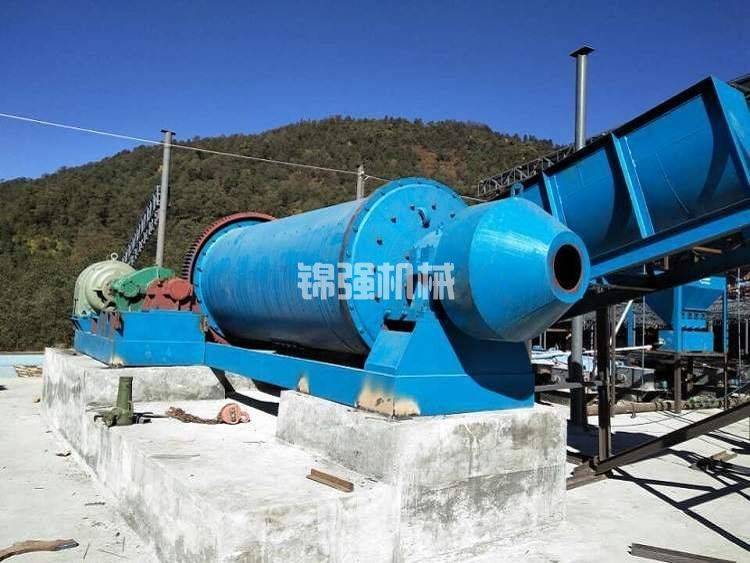
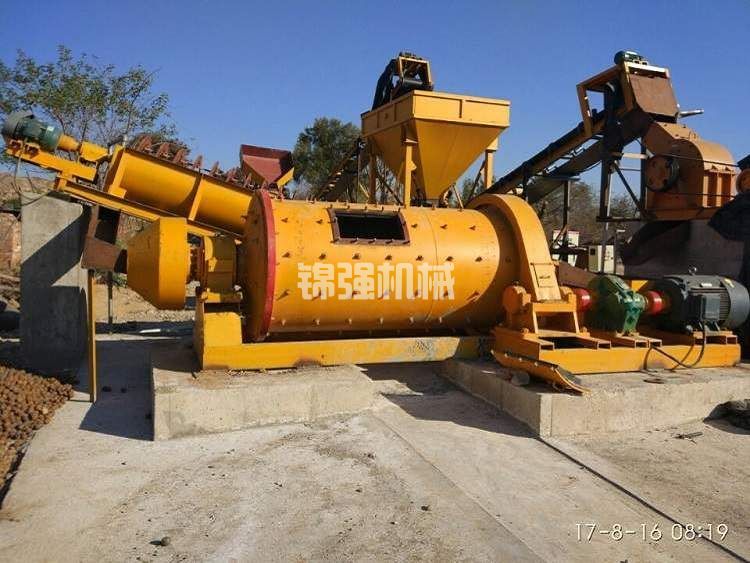
球磨机电耗。 球磨机电耗占选厂总电耗的50%到60%。球磨机功率主要消耗在钢球提升、矿石破碎、钢球和衬板摩擦上。给矿量大、磨矿浓度低、钢球充填率高,电耗就高。
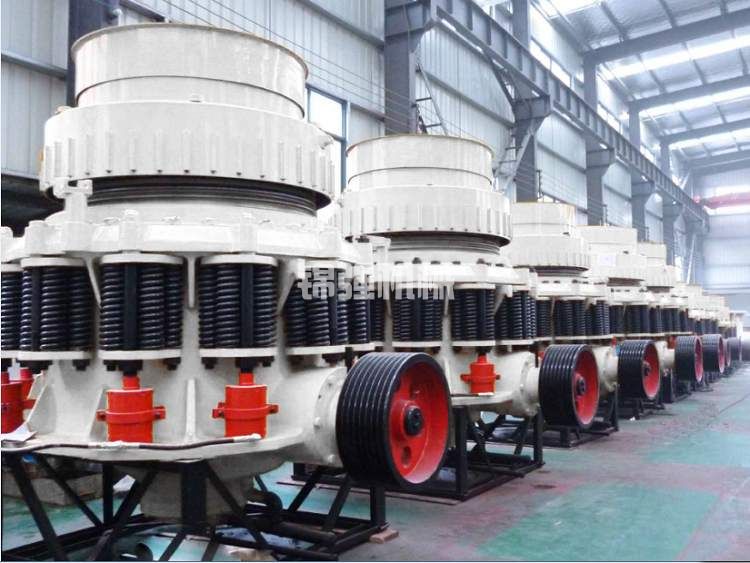
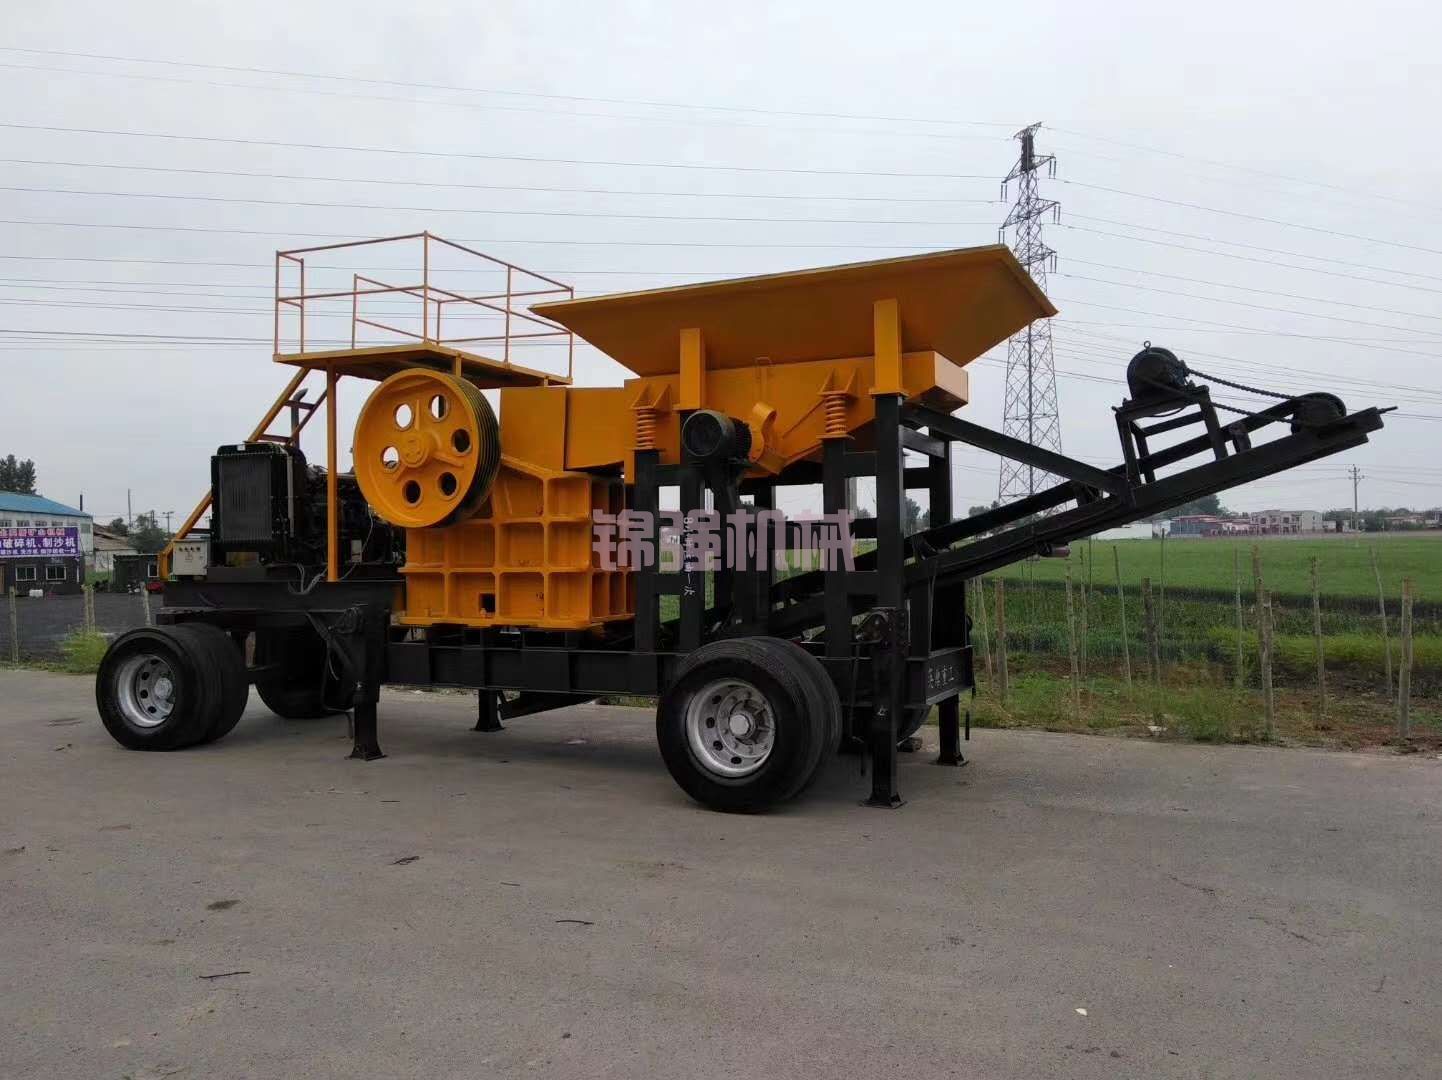
破碎机电耗。 破碎机电耗占选厂总电耗的10%到15%。颚破、圆锥破、振动筛,这些设备电耗相对固定,但给矿粒度、排料口大小、筛分效率影响电耗。
浮选机电耗。 浮选机电耗占选厂总电耗的10%到15%。充气机械搅拌式浮选机,搅拌和充气都耗电。充气量大了、浮选机槽数多了,电耗就高。
泵类电耗。 渣浆泵、水泵、药剂泵,这些泵类电耗占选厂总电耗的10%到15%。泵的选型、管路阻力、流量控制方式,影响电耗。
风机和其他电耗。 除尘风机、通风机、照明、控制系统,这些电耗占选厂总电耗的5%到10%。
钢球消耗。 钢球消耗占选厂总钢耗的70%到80%。钢球消耗跟矿石硬度、钢球材质、磨矿制度有关。
衬板消耗。 衬板消耗占选厂总钢耗的15%到25%。球磨机衬板、破碎机衬板、渣浆泵过流件,这些磨损件消耗钢材。
能耗构成清楚了,优化就有方向。铜矿处理系统能耗优化解决方案的重点,在磨矿分级回路。
磨矿分级回路是能耗优化的主战场。这里电耗和钢耗都集中,优化空间也最大。
磨矿浓度要控制好。 磨矿浓度过高,矿浆黏度大,钢球和矿石运动阻力大,电耗高。磨矿浓度过低,处理量上不去,单位电耗反而高。一段磨矿浓度控制在75%到80%,二段磨矿浓度控制在65%到70%。加装浓度计和自动加水阀,稳定磨矿浓度。
钢球级配要合理。 钢球直径过大,冲击作用强,但研磨作用不足,磨矿效率低,电耗高。钢球直径过小,研磨作用强,但冲击作用不足,处理量不够。钢球级配要跟给矿粒度和目标细度匹配。大球负责冲击破碎,小球负责研磨。级配合理,磨矿效率高,电耗和钢耗都低。
钢球充填率要控制。 充填率过高,钢球之间碰撞多,电耗高,钢球磨损快。充填率过低,磨矿效率不够。充填率一般控制在40%到45%。定期检查充填率,及时补加钢球。
衬板型式要选对。 衬板型式影响钢球运动状态。波浪形衬板提升钢球高,冲击作用强,适合粗磨。平滑形衬板提升钢球低,研磨作用强,适合细磨。衬板型式选对了,磨矿效率高,电耗低。
分级效率要提上去。 分级效率低,合格细粒返砂再磨,电耗和钢耗都增加。螺旋分级机改成水力旋流器组,分级效率从55%提到80%,返砂比从350%降到250%,电耗和钢耗都能降。
磨矿细度目标要科学。 磨矿细度目标定得太高,过磨严重,电耗和钢耗都增加。磨矿细度目标由选矿试验确定,达到解离粒度就行,不是越细越好。
磨矿分级回路优化好了,电耗和钢耗都能明显下降。铜矿处理系统能耗优化解决方案的核心,在这里。
破碎和磨矿的关系是,破碎粒度越细,磨矿负担越轻。多碎少磨,是选厂节能的重要原则。
破碎流程要合理。 粗碎、中碎、细碎,三段一闭路,还是两段一闭路,要看原矿粒度和处理量。三段一闭路能把矿石破碎到更细,磨矿给矿粒度小,磨矿电耗低。
排料口要调好。 细碎圆锥破排料口要尽量小,一般控制在10到15毫米。排料口小了,破碎机负荷大,但磨矿负担轻。要算总账,破碎电耗增加和磨矿电耗降低,哪个更划算。
筛分效率要提上去。 振动筛筛孔尺寸要和细碎排料口匹配。筛分效率高了,合格粒级及时分出,不合格的返回细碎,避免合格粒级进入磨矿。
预先分级要配。 磨矿前加预先分级,把细粒级直接分出来进浮选,避免过磨。高压辊磨机加打散分级,或者振动筛加旋流器,都是常见做法。
多碎少磨,破碎电耗可能增加一点,但磨矿电耗降得更多。总电耗降下来,钢耗也降。
浮选机电耗占选厂总电耗的10%到15%。优化浮选回路,也能省不少电。
浮选机选型要匹配。 粗选扫选用大容积浮选机,处理量大,单位电耗低。精选用小容积浮选机或者浮选柱,电耗低,品位提升效果好。浮选机选型不匹配,电耗就高。
充气量要控制。 充气量大了,风机和搅拌电耗都高。充气量要按矿石性质和浮选要求来定。硫化矿浮选充气量可以小一些,氧化矿浮选充气量要大一些。充气量要能自动调节,来矿性质变了能跟着调。
浮选浓度要合适。 浮选浓度高了,处理量大,但浮选时间不够。浮选浓度低了,浮选时间够,但处理量不够。浮选浓度要根据浮选时间和处理量来定。
浮选机槽数要合理。 槽数多了,电耗高。槽数少了,浮选时间不够。槽数要按浮选时间和单槽容积来算,留适当余量。
浮选柱做精选。 浮选柱电耗比浮选机低,精选效果还好。精选用浮选柱,粗选扫选用浮选机,机柱联合流程,电耗和指标都受益。
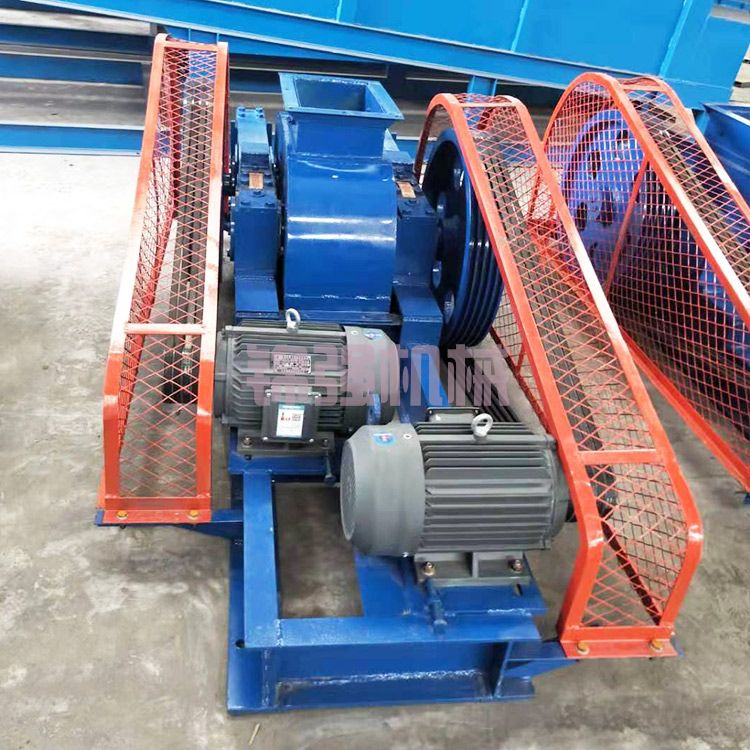
浮选回路优化,重点是选型匹配和参数控制。
泵类电耗占选厂总电耗的10%到15%。泵类优化,细节上能省不少电。
泵选型要匹配。 渣浆泵、水泵、药剂泵,选型要跟流量和扬程匹配。泵选大了,电耗高。泵选小了,流量不够。泵要在高效区运行。
变频调速要上。 泵类流量需要调节的,上变频调速。变频调速比阀门节流省电,一般能省20%到30%。
管路阻力要降。 管路弯头多、阀门多、管径小,阻力大,泵电耗高。管路设计要短、直、少弯头。管径要够大,减少阻力。
泵要定期维护。 叶轮磨损、密封泄漏、轴承损坏,都会增加泵电耗。泵要定期检查、及时维修。
高差利用。 选厂建在坡地上,利用地形高差实现自流输送,减少泵和管道。破碎车间在高处,磨矿浮选在中间,浓密池在低处,矿浆自流,省泵省电。
泵类与管路优化,看起来是小事,但积少成多。
钢耗优化,重点是钢球和衬板。
钢球材质要选对。 钢球材质有高铬铸铁、低铬铸铁、锻造钢球等。高铬铸铁耐磨性好,但价格高。低铬铸铁价格低,但磨损快。要根据矿石硬度和磨矿条件选材质。矿石硬度大,选耐磨性好的高铬铸铁。
钢球级配要合理。 级配合理,钢球磨损均匀,消耗低。级配不合理,大球磨小、小球磨没,消耗高。
钢球补加要规律。 钢球要定期补加,保持充填率稳定。补加不规律,充填率波动,磨矿效率波动,钢球消耗也波动。
衬板材质要选对。 衬板材质有高锰钢、高铬铸铁、橡胶衬板等。高锰钢韧性好,但耐磨性一般。高铬铸铁耐磨性好,但脆性大。橡胶衬板重量轻、噪音小,但耐温性差。要根据磨矿条件选材质。
衬板型式要匹配。 衬板型式要跟磨矿要求匹配。粗磨用波浪形,细磨用平滑形。衬板型式选对了,磨矿效率高,衬板磨损慢。
钢球与衬板管理好了,钢耗能降10%到20%。
XX省某铜选厂,处理能力1000吨每天,原矿为硫化铜矿。改造前,吨矿电耗28度,吨矿钢球消耗0.8公斤,吨矿衬板消耗0.15公斤。
诊断发现几个问题。磨矿浓度波动大,人工加水控制不稳。钢球级配不合理,大球比例过高。螺旋分级机分级效率只有55%,返砂比380%。浮选机充气量固定,不能随来矿调节。
改造措施分四步。第一步,磨矿浓度自动控制。加装浓度计和自动加水阀,磨矿浓度稳定在78%左右。第二步,钢球级配调整。减小最大球径,增加小球比例,充填率控制在42%。第三步,分级设备改造。螺旋分级机改成水力旋流器组,分级效率提到80%,返砂比降到250%。第四步,浮选充气量自动调节。加装充气量自动调节装置,根据泡沫状态调整充气量。
改造后,吨矿电耗降到23度,降了18%。吨矿钢球消耗降到0.65公斤,降了19%。吨矿衬板消耗降到0.12公斤,降了20%。年节约电费和钢球衬板费约200万。
这个案例说明,铜矿处理系统能耗优化解决方案的核心,是磨矿分级回路优化。磨矿浓度稳定、钢球级配合理、分级效率提高、浮选充气量可调,电耗和钢耗都能明显下降。
问:能耗优化从哪里入手?
答:从磨矿分级回路入手。磨矿电耗和钢耗都集中在这里,优化空间最大。磨矿浓度控制、钢球级配调整、分级效率提高,这三项见效最快。
问:多碎少磨真的能省电吗?
答:能。破碎电耗比磨矿电耗低得多。把矿石破碎到更细,磨矿负担轻,总电耗降下来。但破碎排料口也不能太小,太小破碎机负荷大,要算总账。
问:钢球材质怎么选?
答:看矿石硬度和磨矿条件。矿石硬度大,选耐磨性好的高铬铸铁。矿石硬度小,低铬铸铁也能用。锻造钢球韧性好,但耐磨性一般。
问:变频调速能省多少电?
答:泵类和风机上变频调速,一般能省20%到30%。但变频器本身有损耗,调节范围太小的场合,省电效果不明显。
问:能耗优化需要投资多少?
答:取决于改造范围。磨矿浓度自动控制、钢球级配调整、分级设备更换、充气量自动调节,这些改造投资从几十万到几百万不等。投资回收期一般一到两年。
问:能耗优化会不会影响指标?
答:不会。能耗优化的目的是让磨矿分级回路在最佳状态下运行,磨矿效率高了,浮选指标也受益。磨矿细度稳定了,回收率和精矿品位都稳定。
铜矿处理系统能耗优化解决方案的核心逻辑,是从磨矿分级回路入手,让磨矿在最佳状态下运行。磨矿浓度稳定、钢球级配合理、分级效率提高、浮选充气量可调,电耗和钢耗都能降下来。电耗和钢耗是一体两面,磨矿效率高了,两个都降。破碎回路多碎少磨,浮选回路选型匹配,泵类管路细节省电,钢球衬板管理降耗。能耗优化不是换一台高效电机,是让整个系统在最佳状态下运行。
想了解你的选厂能耗有多少优化空间?把你的电耗数据、钢球消耗数据和磨矿分级参数发给我们,24小时内给初步诊断意见。