电话/微信19914754015
电话/微信19914754015


残积钨矿浓缩生产线的工艺流程可以划分为洗矿碎散、筛分分级、粗粒重选、细粒重选、细泥重选、扫选、精选脱水七个环节。残积钨矿由原生钨矿体经原位风化形成,黏土矿物含量可达15%至35%,矿泥罩盖是钨金属损失的首要原因。生产效益的优化集中在三个方面:洗矿环节的碎散效果提升、分级环节的效率改善、细泥回收环节的设备强化。优化后的生产线综合钨回收率可以达到78%至86%,相比优化前提升15至18个百分点,改造投资回收期通常在10至14个月之间。
残积钨矿是原生钨矿体经原位风化作用形成的次生矿床。钨矿物未经长距离搬运,基本保留在风化壳内,粒度较原生矿细,粗粒级占比下降,细粒级和泥质含量增加。
残积钨矿的泥质含量是选矿过程中最突出的问题。风化过程中长石、云母等硅酸盐矿物蚀变为黏土矿物,高岭石、伊利石、蒙脱石在矿石中的含量可达15%至35%。黏土矿物在洗矿和分级作业中形成矿泥,矿泥罩盖在钨矿物表面影响重选分层,同时增加矿浆黏度,降低分级效率。
残积钨矿的钨品位通常低于原生钨矿,三氧化钨品位多在0.08%至0.25%之间。矿石松散,碎磨成本低,选矿工艺以重选为主。部分残积钨矿含有锡石、铌钽铁矿等重矿物,需要在精选作业中分离。
洗矿碎散是残积钨矿浓缩生产线的第一道关口,直接影响后续所有作业环节的分选效果。圆筒洗矿机是首选设备,利用圆筒旋转和高压喷水将黏土碎散。圆筒洗矿机的转速和倾角根据矿石的黏土含量调整,黏土含量高时转速降低、倾角减小,延长矿石在洗矿机内的停留时间。黏土含量超过25%时,圆筒洗矿机的长度需要相应增加,确保矿石在机内有足够的碎散时间。
洗矿水量是操作的关键参数。残积钨矿的洗矿水量通常为4至6吨每吨矿石,高于冲积钨矿的3至5吨每吨矿石。水量不足时黏土不能充分碎散,水量过大时细粒级钨矿物随水流走。洗矿废水需要经过浓缩机处理,浓缩机底流返回细泥处理系统,澄清水循环利用。
分散剂添加是残积钨矿洗矿环节的特色操作。碳酸钠、水玻璃等分散剂能够降低矿浆黏度,促进黏土矿物分散。分散剂用量通常为0.5至2千克每吨矿石,通过计量泵在洗矿机给料端添加。分散剂添加系统包括药剂储罐、计量泵和管道混合器。分散剂用量过大时矿浆pH值升高,影响后续重选作业。
筛分分级环节将洗矿后的矿石分为不同粒级,为后续重选设备提供粒度均匀的给料。
圆振动筛用于粗粒级物料的分级。筛孔尺寸根据后续重选设备的给料粒度要求确定,残积钨矿的筛分通常分为2至20毫米、0.5至2毫米、负0.5毫米三个粒级。2至20毫米粒级进入跳汰机,0.5至2毫米粒级进入螺旋溜槽,负0.5毫米粒级进入摇床和细泥处理系统。
水力旋流器组用于细粒级物料的分级。旋流器的给矿浓度需要控制在12%至20%,低于常规重选作业的15%至25%。浓度降低后矿浆黏度下降,粗颗粒沉降顺畅,分级效率提高。旋流器的给矿压力需要提高至0.1至0.15兆帕,压力提高后离心力场增强,分级粒度更精确。
旋流器的结构参数需要根据残积钨矿的粒度组成调整。直径较小的旋流器分级粒度较细,适用于细粒级物料的分级。锥角较大的旋流器分级效率较高,适用于粗粒级物料的分级。溢流管直径影响溢流粒度和处理量,直径增大时溢流粒度变粗,处理量增加。
振动筛与旋流器组合配置是残积钨矿分级环节的优化方案。振动筛处理粗粒级物料,筛分精度高。旋流器处理细粒级物料,分级效率高。两者组合可以覆盖从20毫米至0.038毫米的宽粒级范围。
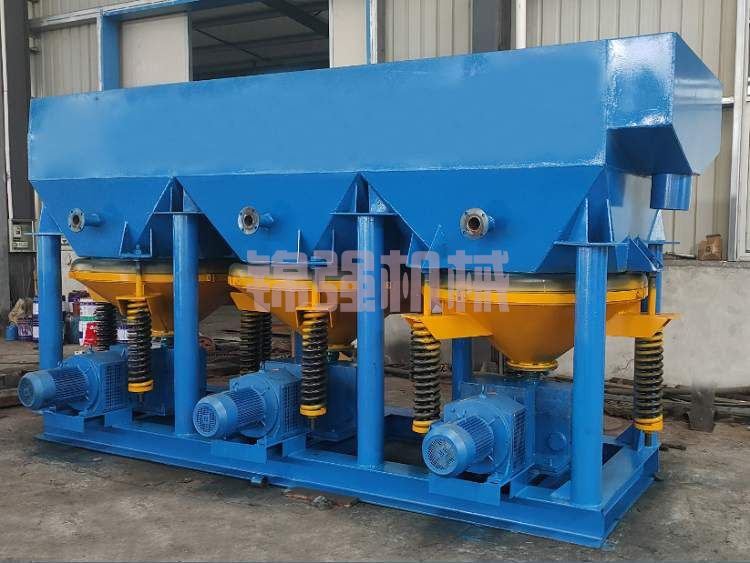
粗粒重选环节回收2至20毫米粒级中的钨矿物。跳汰机是粗粒重选的核心设备,对密度差大于1.5克每立方厘米的矿物对具有良好的分选效果。残积钨矿中黑钨矿与石英的密度差达到4.5至4.9克每立方厘米,分选条件良好。
跳汰机的选型依据处理能力和给料粒度确定。处理能力根据原矿处理量和2至20毫米粒级的产率计算。给料粒度上限控制在20毫米,粒度过大时矿石在跳汰室内分层不充分,分选效率下降。跳汰机的冲程和冲次根据给料粒度和矿石密度调整,给料粒度较粗时冲程增大、冲次减小。
跳汰尾矿经螺旋溜槽扫选,螺旋溜槽处理0.5至2毫米粒级物料。螺旋溜槽的给矿浓度控制在25%至35%,浓度过高时矿浆黏度大,分层效果差。螺旋溜槽精矿与跳汰精矿合并进入摇床精选。跳汰精矿品位8%至20%,作业回收率80%至90%。
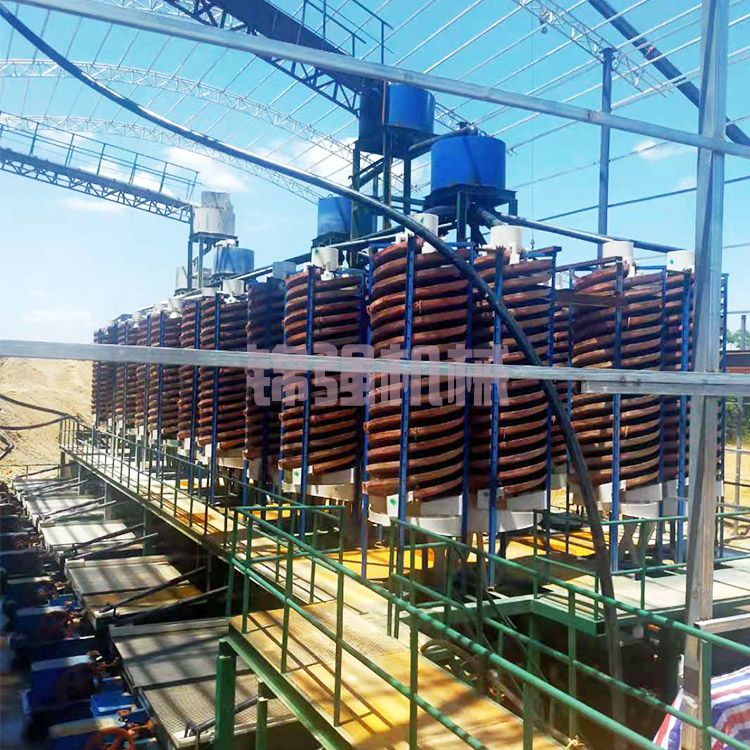
细粒重选环节回收0.02至2毫米粒级中的钨矿物。螺旋溜槽作为粗选设备,摇床作为精选设备。
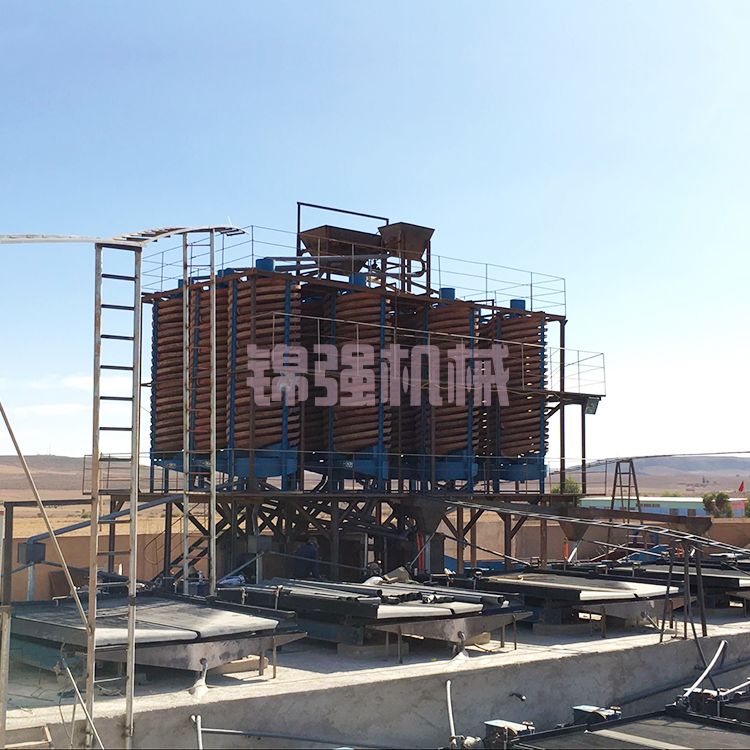
螺旋溜槽处理0.1至2毫米粒级物料,处理量大,富集比低。螺旋溜槽的选型依据处理能力和给料粒度确定,给矿浓度控制在25%至35%。螺旋溜槽精矿进入摇床精选,尾矿进入扫选作业。
摇床处理0.02至0.5毫米粒级物料,富集比高,处理量小。摇床对给料粒度变化极为敏感,粒级过宽会导致分层紊乱。进入摇床的物料粒级范围应控制在一个较窄区间内,粒度比不超过2比1。摇床给料前设置水力旋流器组进行分级,将给料分为0.074至0.15毫米、0.15至0.3毫米、0.3至0.5毫米三个粒级,分别进入不同的摇床。
摇床精矿品位10%至25%,作业回收率60%至75%。摇床中矿返回再选,尾矿进入细泥重选和扫选作业。
细泥重选环节回收负0.074毫米粒级中的钨矿物,是残积钨矿浓缩生产线回收率提升的关键环节。
离心选矿机是细泥重选的核心设备,利用高速旋转产生的离心力场强化细粒级钨矿物的沉降。离心加速度可达重力加速度的50至100倍,对负0.074毫米粒级钨矿物的回收率可以达到60%至75%。离心选矿机的给料浓度控制在15%至25%,给料浓度过高时矿浆黏度大,分选效率下降。
悬振锥面选矿机是细泥重选的补充设备,利用锥面旋转和振动复合力场实现细粒级矿物的分选,对负0.038毫米粒级钨矿物的回收效果较好。悬振锥面选矿机与离心选矿机配合使用,可以进一步提高细泥中钨矿物的回收率。
细泥处理流程需要将细泥单独处理,不进入常规重选作业。细泥先经浓缩机浓缩,底流浓度控制在15%至25%,再进入离心选矿机粗选。离心选矿机精矿进入摇床或悬振锥面选矿机精选,尾矿进入扫选作业。
扫选环节回收重选尾矿中的细粒级钨矿物。扫选采用浮选或磁选。
浮选机用于回收重选尾矿中的细粒级白钨矿和黑钨矿。白钨矿浮选采用碳酸钠调节pH至9至10.5,水玻璃作抑制剂,脂肪酸类捕收剂浮选白钨矿。黑钨矿浮选采用苄基胂酸或羟肟酸类捕收剂。浮选适用于0.01至0.15毫米粒级物料。
强磁选机用于回收重选尾矿中的细粒黑钨矿。黑钨矿具有弱磁性,强磁选机可以将黑钨矿与部分非磁性脉石矿物分离。磁选适用于0.02至2毫米粒级物料。
扫选作业的精矿返回主流程精选,尾矿作为最终尾矿排出。扫选作业的给矿粒度需要控制在浮选和磁选设备的适用范围内。
精选环节将重选和扫选获得的粗精矿提纯至最终品位。摇床精选的给料粒度控制在0.02至0.5毫米范围内,给矿浓度控制在15%至25%。摇床精矿品位可以达到40%至60%,中矿返回再选,尾矿返回扫选作业。
强磁选机用于去除粗精矿中的磁性杂质和锡石等重矿物。对于含锡较高的钨精矿,电选利用钨矿物与锡石的导电性差异进行分离。
精矿脱水采用高效浓缩机与陶瓷过滤机组合。浓缩机将精矿矿浆浓度提升至60%至70%,陶瓷过滤机将精矿水分降至10%以下。尾矿经浓缩机浓缩后送入尾矿库,澄清水循环利用。
洗矿环节的优化集中在水量控制和分散剂添加。洗矿水量从3至4吨每吨矿石提高至4至6吨每吨矿石,分散剂用量控制在0.5至2千克每吨矿石。洗矿作业回收率从85%至90%提升至93%至96%。
分级环节的优化集中在旋流器参数调整。旋流器给矿浓度从20%至25%降至12%至20%,给矿压力从0.05至0.1兆帕提高至0.1至0.15兆帕。分级作业效率从55%至65%提升至75%至85%。
细泥回收环节的优化集中在设备增加。离心选矿机和悬振锥面选矿机的引入将细泥中钨矿物的回收率从25%至35%提升至55%至70%。细泥处理量依据洗矿筛分作业中负0.074毫米粒级的产率确定。
扫选环节的优化集中在作业设置。浮选或磁选扫选作业的增设将重选尾矿中细粒级钨矿物的回收率提升至45%至60%。
| 指标名称 | 优化前 | 优化后 | 变化幅度 |
|---|---|---|---|
| 洗矿作业回收率 | 85%至90% | 93%至96% | 提升5至8个百分点 |
| 分级作业效率 | 55%至65% | 75%至85% | 提升20个百分点 |
| 粗粒重选回收率 | 70%至80% | 78%至88% | 提升8至10个百分点 |
| 细粒重选回收率 | 55%至65% | 68%至78% | 提升10至13个百分点 |
| 细泥重选回收率 | 25%至35% | 55%至70% | 提升30至35个百分点 |
| 扫选作业回收率 | 无 | 45%至60% | 新增 |
| 综合钨回收率 | 60%至70% | 78%至86% | 提升15至18个百分点 |
| 精矿品位 | 65%至68% | 65%至72% | 提升1至4个百分点 |
| 作业环节 | 传统配置 | 优化配置 | 优化效果 |
|---|---|---|---|
| 洗矿 | 圆筒洗矿机 | 圆筒洗矿机加分散剂添加系统 | 提高洗矿碎散效果 |
| 分级 | 水力旋流器组 | 旋流器加振动筛组合 | 提高分级效率 |
| 粗粒重选 | 跳汰机 | 跳汰机加螺旋溜槽 | 提高粗粒回收率 |
| 细粒重选 | 摇床 | 分级摇床加螺旋溜槽 | 提高细粒回收率 |
| 细泥重选 | 无 | 离心选矿机加悬振锥面选矿机 | 细泥回收率提升30个百分点 |
| 扫选 | 无 | 浮选机或强磁选机 | 回收尾矿中细粒钨矿物 |
| 精选 | 摇床 | 摇床加磁选机 | 提高精矿品位 |
| 参数名称 | 传统值 | 优化值 | 说明 |
|---|---|---|---|
| 洗矿水量 | 3至4吨每吨矿石 | 4至6吨每吨矿石 | 强化黏土碎散 |
| 分散剂用量 | 无 | 0.5至2千克每吨矿石 | 降低矿浆黏度 |
| 旋流器给矿浓度 | 20%至25% | 12%至20% | 提高分级效率 |
| 旋流器给矿压力 | 0.05至0.1兆帕 | 0.1至0.15兆帕 | 增强离心力场 |
| 跳汰给料粒度 | 2至20毫米 | 2至10毫米 | 缩小粒度范围 |
| 摇床给料粒度比 | 3比1以上 | 2比1以内 | 提高分选效率 |
| 离心选矿机给料浓度 | 不控制 | 15%至25% | 提高分选效率 |
| 浮选矿浆pH值 | 不控制 | 9至10.5 | 提高选择性 |
江西某残积钨矿,原矿三氧化钨品位约0.15%,钨矿物以黑钨矿为主,粒度0.01至3毫米,负0.074毫米粒级中钨金属分布率约48%,黏土矿物含量约25%。原生产线采用洗矿筛分、跳汰机粗选、螺旋溜槽扫选、摇床精选流程,综合钨回收率仅65%,精矿三氧化钨品位66%。
优化方案在洗矿环节增加分散剂添加系统,碳酸钠用量1.5千克每吨矿石。旋流器给矿浓度从22%降至16%,给矿压力从0.08兆帕提高至0.12兆帕。细泥处理环节增加离心选矿机和悬振锥面选矿机,洗矿筛分后的细泥经浓缩机浓缩后进入离心选矿机粗选,离心选矿机精矿进入悬振锥面选矿机精选。重选尾矿增加强磁选扫选作业。摇床给料增加水力旋流器分级,将给料分为0.074至0.15毫米和0.15至0.5毫米两个粒级,分别进入不同的摇床。
优化后综合钨回收率达到83.5%,相比原生产线提升18.5个百分点。精矿三氧化钨品位提升至69.2%。细泥中钨矿物的回收率从28%提升至65%。改造投资回收期约10个月。
湖南某残积钨矿,原矿三氧化钨品位约0.18%,钨矿物以黑钨矿为主,含少量白钨矿,黏土矿物含量约20%。原生产线综合钨回收率68%。优化方案在重选尾矿中增加白钨浮选作业,采用碳酸钠调节pH至10,水玻璃作抑制剂,氧化石蜡皂作捕收剂。浮选精矿与重选精矿合并精选。优化后综合钨回收率达到84%,精矿三氧化钨品位70%。
残积钨矿洗矿不充分对回收率有何影响
洗矿不充分时黏土矿物未能充分碎散,矿泥与钨矿物形成团聚体。团聚体在重选设备中无法有效分层,随脉石矿物一起排出,造成钨金属损失。洗矿不充分还导致矿浆黏度升高,分级效率下降,合格粒级在返砂中循环。强化洗矿的措施包括增加洗矿水量、延长洗矿时间、添加分散剂。
残积钨矿细泥中钨矿物如何高效回收
细泥中钨矿物回收需要采用离心选矿机和悬振锥面选矿机等高效细粒重选设备。离心选矿机对负0.074毫米粒级钨矿物的回收率可以达到60%至75%。悬振锥面选矿机对负0.038毫米粒级钨矿物的回收效果较好。细泥需要单独处理,先经浓缩机浓缩,再进入离心选矿机粗选,精矿进入摇床或悬振锥面选矿机精选。
残积钨矿分级作业如何优化
分级作业优化需要从给矿浓度、给矿压力和旋流器结构参数三个方面入手。旋流器给矿浓度控制在12%至20%,低于常规重选作业。给矿压力提高至0.1至0.15兆帕,增强离心力场。旋流器直径、锥角和溢流管直径根据粒度组成调整。振动筛用于粗粒级物料的分级,筛孔尺寸根据后续重选设备的给料粒度要求确定。
残积钨矿浓缩生产线的工艺流程包括洗矿碎散、筛分分级、粗粒重选、细粒重选、细泥重选、扫选、精选脱水七个环节。生产效益的优化集中在洗矿环节的碎散效果提升、分级环节的效率改善、细泥回收环节的设备强化三个方面。
洗矿环节优化增加分散剂添加系统,洗矿水量控制在4至6吨每吨矿石。分级环节优化调整旋流器给矿浓度至12%至20%,给矿压力提高至0.1至0.15兆帕。细泥回收环节增加离心选矿机和悬振锥面选矿机,细泥单独处理。扫选环节增设浮选或磁选作业,回收重选尾矿中的细粒级钨矿物。
对于正在规划残积钨矿浓缩生产线的企业,建议在生产线设计前完成详细的矿石性质测定,查明钨矿物的粒度组成、黏土矿物含量和重矿物种类。将您的矿石数据发给我们,获取定制方案,可以针对具体矿石的粒度特性和泥质含量优化工艺流程和设备配置。